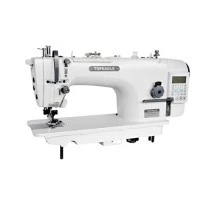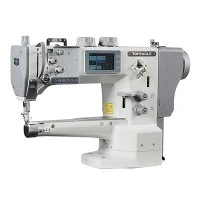

دستگاه چرخ خیاطی خوراک مرکب مستقیم درایو نوعی ماشین خیاطی قفل شونده چند منظوره است. بزرگترین ویژگی آن این است که رشته قلاب قلاب بزرگی را پذیرفته و مجهز به مکانیزم تغذیه جامع بالا و پایین و مکانیزم بالابری متناوب پا است. به دلیل ضخامت درز قوی ، عملکرد خوب درز و دوخت درز پشتی پایدار ، در چرم ، بوم و سایر محصولات با ضخامت متوسط کاربرد زیادی دارد.
تنظیم خطای عمومی:
(1) موقعیت سوزن.
هنگامی که سوزن به پایین ترین نقطه پایین می آید ، مرکز سوراخ سوزن باید در همان موقعیت سطح داخلی قلاب چرخشی باشد. اگر مواد خیاطی ضخیم باشد ، می توان مرکز سوراخ سوزن را به طور مناسب در حدود 0.5 میلی متر پایین آورد.
(2) هماهنگ سازی سوزن و قلاب دوار.
رابطه هماهنگ سازی استاندارد: سوزن به پایین ترین حالت حرکت می کند و سپس به 2.5 میلی متر می رسد. در این زمان نوک قلاب باید مطابق با خط میانی سوزن باشد و نوک قلاب باید از سوراخ نخ سوزن در این حالت بالاتر باشد. لبه بالایی حدود 1.2 تا 1.5 میلی متر است. علاوه بر این ، فاصله بین ته شکاف سوزن و نوک قلاب باید بین 0 تا 0.05 میلی متر باشد.

(3) موقعیت دندان ها را تغذیه کنید
standard موقعیت استاندارد تنظیم مقدار خوراک در حداکثر است. هنگامی که قسمت جلویی دندانهای خوراکی نزدیک به قسمت جلوی شکاف صفحه گلو باشد ، فاصله هواپیما بین قسمت جلویی دندانهای خوراک و قسمت جلوی شکاف صفحه گلو 1.5 میلی متر است.
② هنگامی که دندانهای تغذیه به بالاترین نقطه حرکت می کنند ، باید از سطح صفحه سوزن 1.2 0. 8/0 میلی متر بالاتر باشد. هنگام دوخت مواد ضخیم تر ، می توان آن را به طور مناسب با حدود 1.5 میلی متر افزایش داد. دندانهای خوراک به طور کلی در وضعیت افقی قرار دارند. هنگامی که شرایط دوخت نیاز به کج شدن دارد ، باید تنظیم شود.
(4) تغذیه هماهنگ سازی
موقعیت استاندارد این است که وقتی پارچه خوراک برای شستشو با صفحه صفحه گلو حرکت می کند ، نوک سوزن دستگاه نیز باید با سطح صفحه گلو شستشو شود. اگر ماده خیاطی نازک باشد ، نوک سوزن می تواند کمی پایین تر از صفحه صفحه سوزن در حدود 0.5 میلی متر باشد.
(5) تنظیم مکانیسم تغذیه
در شرایط عادی ، تغذیه فوقانی چرخ خیاطی خوراک مرکب مستقیم درایو باید با تغذیه پایین هماهنگ شود ، اما در دوخت واقعی معمولاً موقعیت های ویژه ای مشاهده می شود. باید با توجه به ضرایب اصطکاک مختلف مواد مختلف خیاطی و الزامات فرآیند دوخت ، به طور مناسب تنظیم شود. فاصله مرکزی را بین کشویی پا و شافت چرخان تنظیم کنید. با افزایش فاصله مرکز ، مقدار خوراک فوقانی افزایش می یابد. با كاهش فاصله مركز ، مقدار خوراک فوقاني كاهش مي يابد. علاوه بر این ، در عملکرد واقعی ، می توان زمان تغذیه فوقانی را مطابق با الزامات خاص کمی کندتر از زمان تغذیه پایین تنظیم کرد.
(6) تنظیم مکانیسم بالابر بلند کردن پا پرس
در هنگام دوختن مواد سنگین متوسط ، مقدار بالابری پای پرس تکان دهنده در حدود 5/5 میلی متر است ، و مقدار بلند کردن پای پرس کوچک در حدود 3.5 میلی متر است. با این شرط که مکانیسم های دیگر بدون تغییر باشند ، می توان مبلغ بالابری دو پا پرس را یک مقدار ثابت دانست ، اما می توان مقدار کل بلند کردن پایه فشار چرخان و پای پرس کوچک را نیز تغییر داد. پیچ میله پیوندی خارج از مرکز تنظیم شده و شافت بالابر پا را فشار می دهد. فاصله مرکز کافی است. هرچه مسافت وسط كوچكتر باشد ، ارتفاع بالابردن پا در حال چرخش و پا فشار كوچك بیشتر می شود. در غیر این صورت ، مقدار بالابر کاهش می یابد.
اگر به محصولات ما علاقه مندید ، با ما تماس بگیرید: wym@eagleco.cn