
اکنون کارخانه های فرآوری کوچک زیادی در بازار وجود دارد، یکی کاهش هزینه ها و دیگری کمبود نیروی فنی.
بنابراین، اکثر کارخانه های فرآوری تنها یک تکنسین و تعمیر و نگهداری پاره وقت دارند. بروز مشکلات کوچک در زندگی روزمره اجتناب ناپذیر است، اما تکنسین ها زمانی برای مکاتبه ندارند.
با این حال چرخ خیاطی تخت در استفاده معمولی مشکلات کوچکی مانند پرش سوزن و پاره شدن نخ خواهد داشت. در ادامه به طور مختصر به معرفی روش تنظیم دستگاه های تخت در پرش روزانه سوزن می پردازیم.

موقعیت های بالا و پایین میله های سوزن
به طور کلی، مدل سوزنی مورد استفاده چرخ خیاطی تخت برای مواد متوسط و ضخیم در کارخانه DBX1 و برای مواد ضخیم DPX5 است. در این زمان، وضعیت تنظیم ارتفاع میله سوزن بر اساس مقیاس روی میله سوزن است.
به عنوان مثال، در دایره قرمز، خط سوم مقیاس از پایین به بالا با پایین آستین میله سوزنی همسطح است.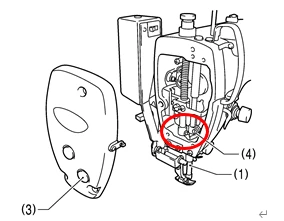
تنظیم ارتفاع میله سوزن!
پانل سمت چپ را باز کنید و با پیچ قرمز (4) میله سوزن را بالا و پایین و ارتفاع آن را تنظیم کنید.
زمان بندی سوزن و قلاب چرخشی (تنظیم زمان قلاب کردن نخ)
|
|
|
|
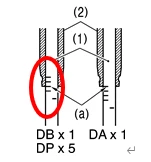
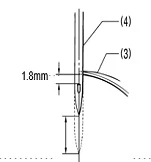
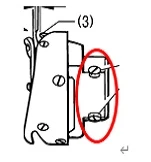
چرخ دستی دستگاه را بچرخانید تا میله سوزن از پایین ترین نقطه به بالا بالا برود، و دومین خط ترازو روی میله سوزن با آستین میله سوزن از پایین به بالا همسطح است (همانطور که در شکل 1 نشان داده شده است). در این زمان، نوک قلاب چرخشی را با خط مرکزی سوزن تراز کنید (همانطور که در شکل 2 نشان داده شده است).
با دو پیچ در دایره قرمز تنظیم کنید (شکل 3).
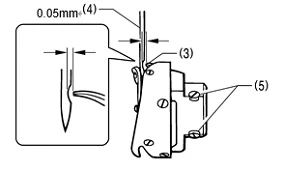
فاصله بین سوزن و قلاب چرخشی
پیچ 5 را باز کنید، فاصله بین سوزن و نوک قلاب چرخشی را در سمت چپ و راست تنظیم کنید (فاصله 0-0.05 میلی متر) است، و پیچ 5 را ببندید.